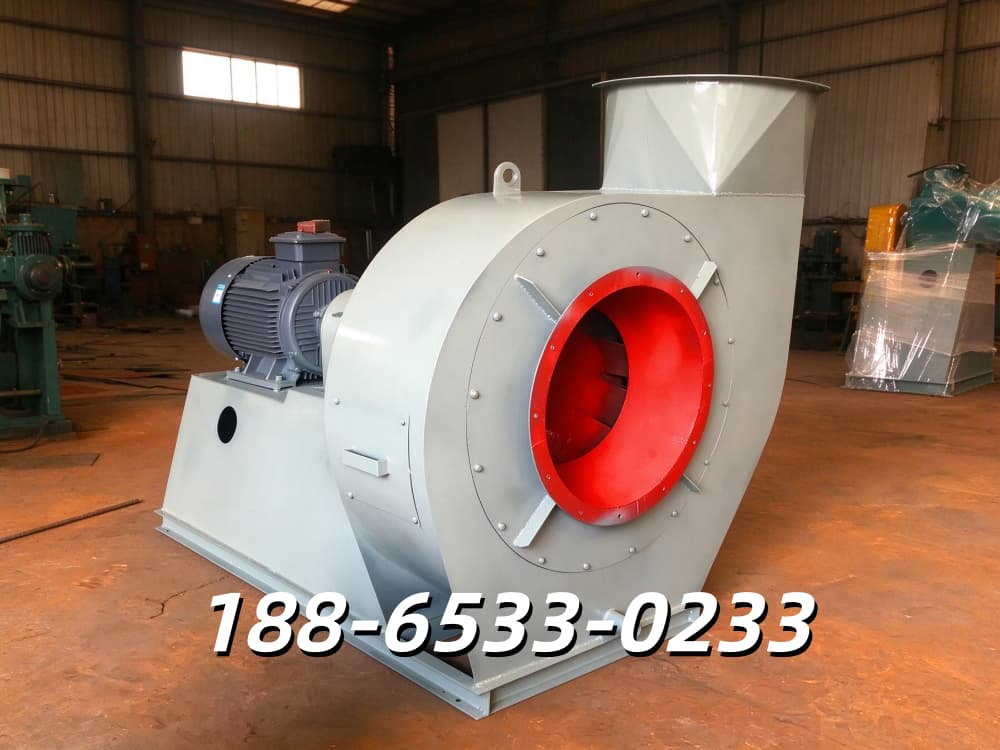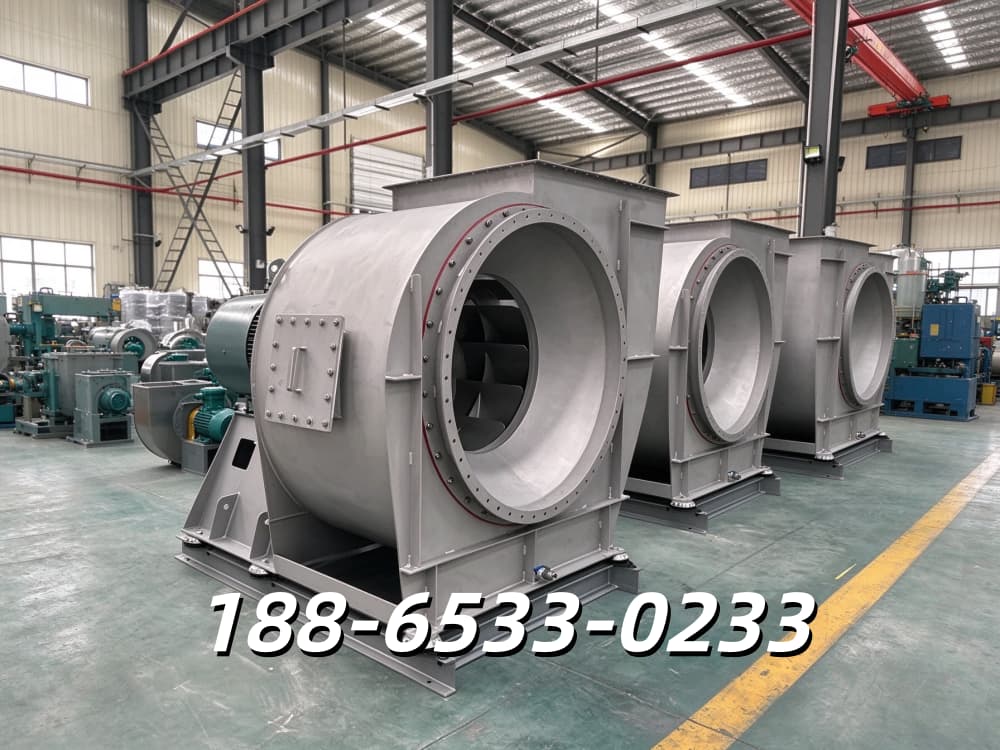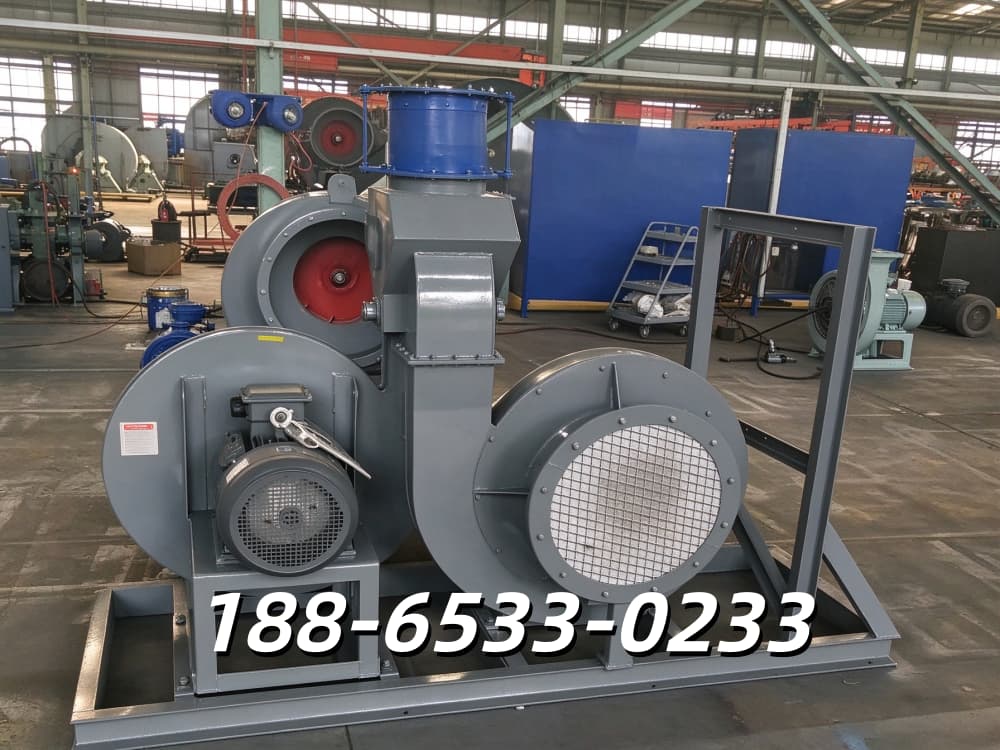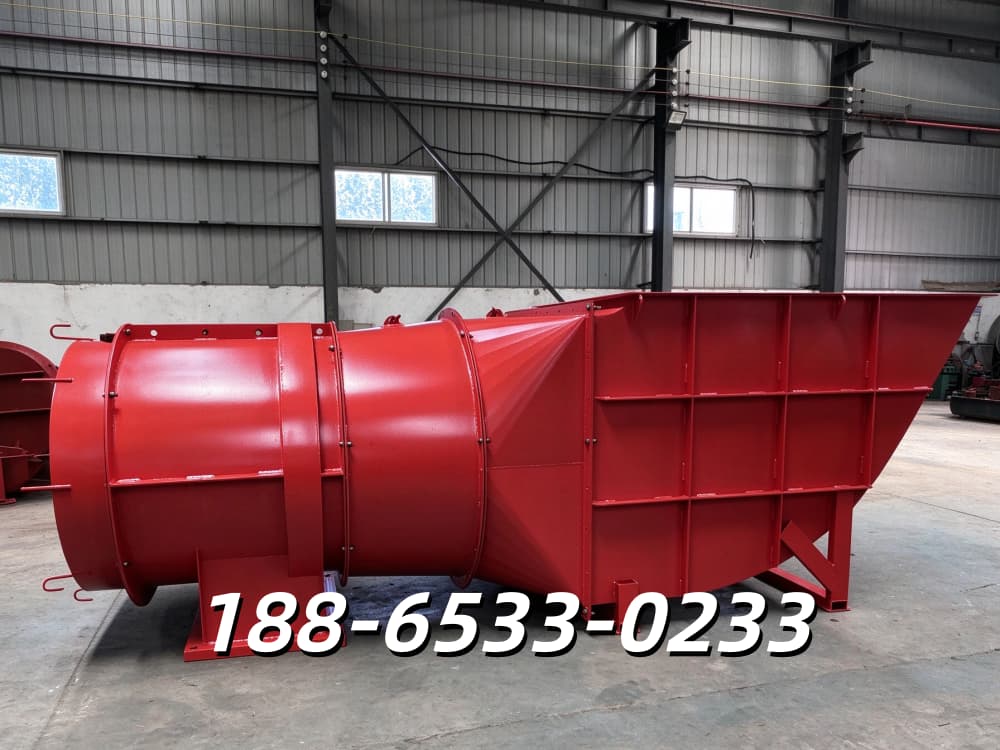
防爆风机不同于普通风机:隔爆面、防爆资质、耐压试验、防爆电机是刚性约束,产量提升不能单纯拼加工速度,必须在满足GB3836防爆安全前提下提升有效产出,减少返工、复检、报废。
一、产品模块化与标准化(最核心,减少非标拖累产能)
平台化产品架构:把离心/轴流防爆风机做成通用底座、通用机壳、标准化隔爆壳体、标准化接口;叶轮、防爆电机按功率分级选型,减少一对一全新设计。非标订单仅改动进出口、材质、防爆等级,主体结构复用成熟图纸。
防爆证书前置固化:同平台机型提前完成防爆认证、型式试验,严禁一台一取证;证书型号、隔爆结构、接合面参数锁定,避免因图纸变更导致证书失效、批量返工。
BOM标准化:建立防爆件专属物料清单,区分标准件、防爆专用件(隔爆外壳、防爆接线盒、电缆引入装置),减少图纸版本混乱、物料错配。
瓶颈点:大量零散非标会拉长设计、工艺、检验周期,有效产能被稀释。
二、供应链与核心零部件齐套保障(防爆风机最大卡点)
防爆电机、防爆电控备货:防爆电机是最大交期瓶颈。与防爆电机厂锁定交期、安全库存,分级备货:常规功率常备库存;大功率/高防爆等级(IIC、矿用Ex d I)做订单预排产。
隔爆结构件外协管控:机壳、接线盒等隔爆件对外协厂强制隔爆面加工标准、粗糙度、间隙公差,来料必须增加隔爆面尺寸/平面度复检;外协厂图纸版本同步受控,防止旧版零件流入。
专用物料分类库存:电缆密封接头、隔爆垫片、防静电涂层、防爆紧固件单独仓储;设置安全库存,避免缺料停线。
供应链风险预案:备用供应商(防爆电机、铸件),防止单一供应商断供。
三、工艺与装备升级(重点保障隔爆面精度、动平衡效率)
钣金/机加工工序自动化
下料:激光切割、数控折弯,保证壳体尺寸一致性;
隔爆接合面:数控铣/磨床,保证平面度、粗糙度、隔爆间隙(GB3836强制指标),人工打磨是低产+质量不稳定根源;
焊接:自动焊接减少变形,壳体变形会造成隔爆面超差、整机装配卡滞。
叶轮动平衡工序提效:配置全自动动平衡机,批量叶轮集中校正;动平衡不合格是装配返工、振动超标主要原因。
专用工装夹具:隔爆壳体装配工装、定位工装,减少装配找正时间,保证隔爆面均匀贴合。
工序合并与节拍优化:工艺流程重构:下料→成型→焊接→机加工(隔爆面)→喷砂/防腐喷涂→装配→测试→入库,减少工序转运等待。
防爆特有风险:隔爆面一旦磕碰、间隙超标,整机直接判定不合格,属于不可逆报废,会严重拉低良品率与有效产量。
四、质量检验体系(防爆产品:检验环节是产能的一部分,不是事后关卡)
三级检验前移:来料检验(隔爆件尺寸、材质证明)→工序巡检(隔爆面、焊缝)→整机出厂检验。把缺陷拦截在前道,不要等到整机装配完成再发现。
批量测试台建设:风机性能试验台、耐压试验、绝缘测试、泄漏试验并行测试;防爆风机每台需要防爆相关检测,检测工位不足会直接堵产线。
检验标准化SOP:固定检测项目、判定标准、记录模板,减少检验人员理解差异,缩短检测时长;所有检测记录可追溯,满足防爆设备监管要求。
不良品快速闭环:建立返工/报废快速判定流程,区分普通缺陷与防爆安全类缺陷(隔爆间隙、外壳耐压、接线盒密封,此类不可返修复用)。
五、生产排产与数字化管理
订单分类排产:标准机型批量连续生产;非标集中排产,减少产线频繁换型(换型是防爆产线效率杀手)。
MES系统管控:工单、图纸、物料、检验记录、防爆证书关联到单台整机;跟踪在制品,提前预警缺料、延期。
产能负荷测算:按有效合格台数统计产能,而不是投入装配台数;防爆风机返工率高,设计产能×良品率=真实产出。
车间布局优化:隔爆加工区、喷涂区、装配区、防爆检测区分区,避免工件转运交叉磕碰损伤隔爆面。
六、人员能力与工艺文件管理(防爆行业特殊性)
专项持证培训:隔爆面加工、防爆装配、防爆检验人员单独培训;熟悉GB3836标准,清楚哪些属于防爆关键项。普通风机技工不能直接上岗防爆机型。
受控工艺卡:隔爆面加工参数、装配扭矩、密封要求、紧固顺序固化在作业指导书,不允许凭经验装配。
技能梯队:关键工序(隔爆面机加工、整机防爆检验)储备多技能工人,避免单人离岗导致工序停摆。
七、成本与质量平衡,减少隐性产能损耗
静电、防腐、防爆密封等工序提前规划,不要后期修补;修补易造成隔爆面损伤、返工。
合理的零部件公差:不是越严越好,在国标允许区间锁定公差,降低加工难度,提升加工节拍。
核心总结
防爆风机产量提升的核心逻辑:产品模块化降非标占比 + 防爆核心件供应链齐套 + 隔爆面精密工艺装备 + 防爆检验工位前置 + 产线减少频繁换型;区别于普通风机,防爆合规、隔爆面质量、防爆证书有效性是产能底线,一旦失控,产量越高,报废与返工损失越大。
山东金风鼓风机有限公司 鲁ICP备17013313号-12